Plastik Enjeksiyon Kalıbı Nasıl Üretilir? Adım Adım Kalıp İmalatı
Plastik enjeksiyon kalıbı, eriyik plastiğin yüksek basınçla doldurulduğu ve soğuyarak son ürün şeklini aldığı hassas bir üretim aletidir. İyi bir kalıp, yüz binlerce parçayı aynı ölçüde ve aynı yüzey kalitesinde üretebilir. Kötü tasarlanmış bir kalıp ise fire, çapak, çekme ve sık bakım demektir. Bu yazıda bir plastik enjeksiyon kalıbının imalatını baştan sona adım adım anlatıyoruz.
1. Ürün ve Üretim İhtiyacının Analizi
Her kalıp, parçanın kendisiyle başlar. Ürünün kullanım amacı, yıllık üretim adedi, kullanılacak hammadde (PP, ABS, PA, PC gibi) ve ölçü toleransları birlikte değerlendirilir. Bu aşamada şu sorular yanıtlanır:
- Parça kaç gözlü kalıpta üretilecek? Tek gözlü mü, çok gözlü mü?
- Parçada alttan kesme (undercut) var mı, maça veya kayar mekanizma gerekiyor mu?
- Yüzey parlak mı, dokulu mu olacak?
- Et kalınlıkları dengeli mi, çekme ve çarpılma riski nerede?
Doğru analiz, sonraki tüm adımların maliyetini ve süresini doğrudan belirler.
2. Kalıp Tasarımı
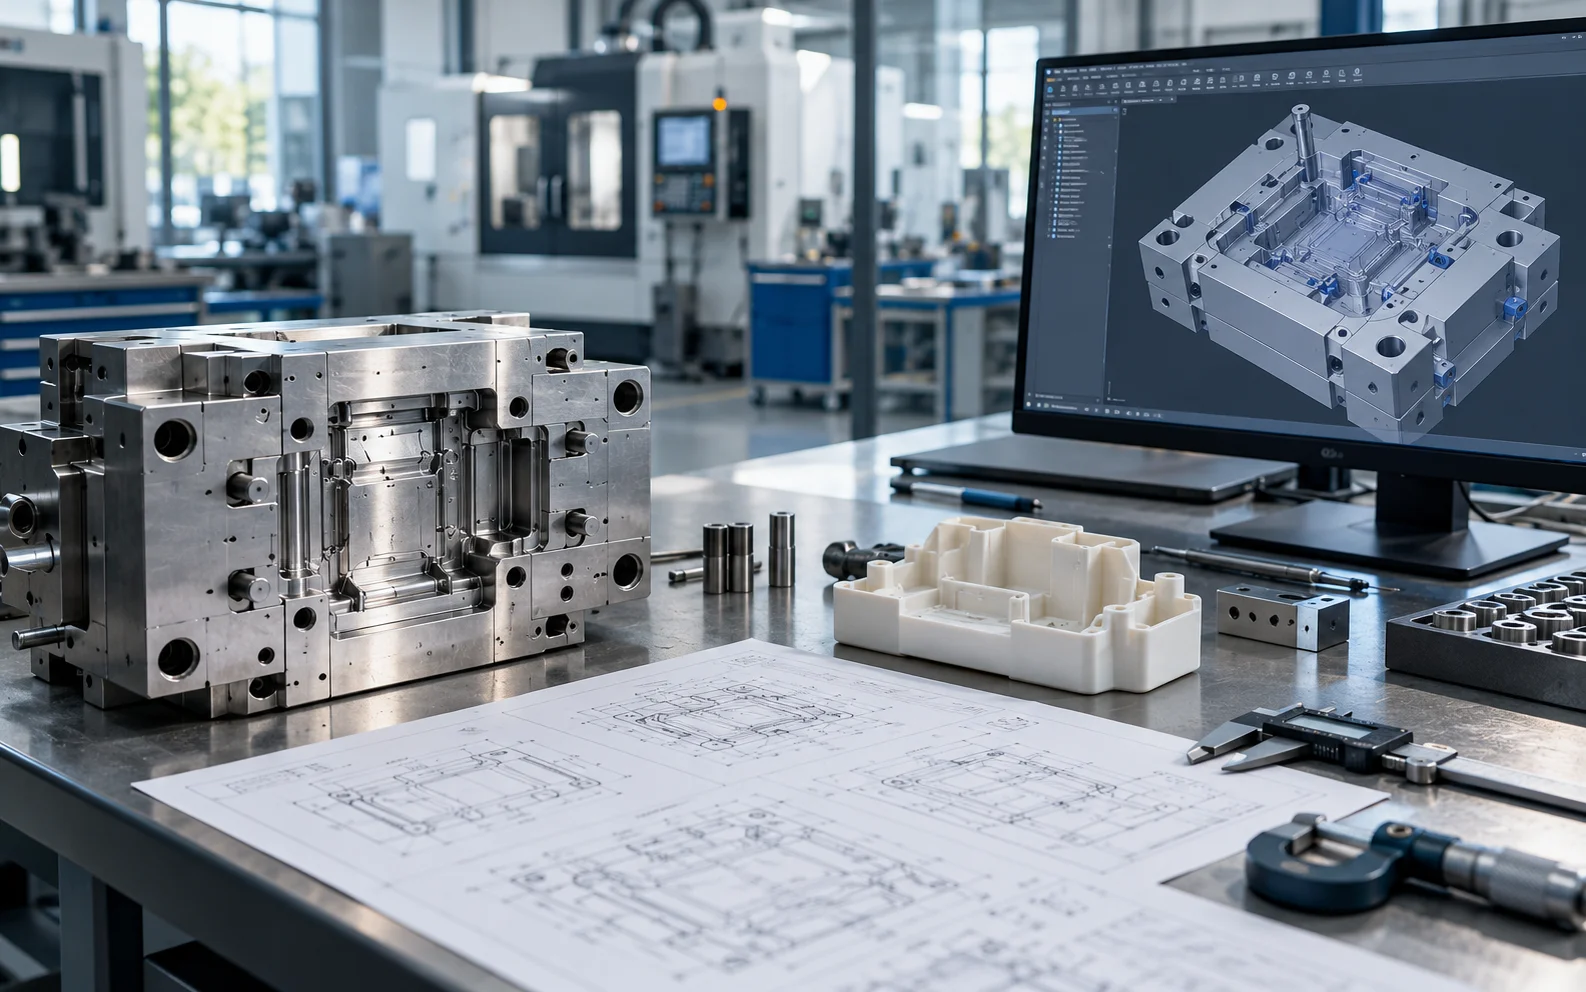
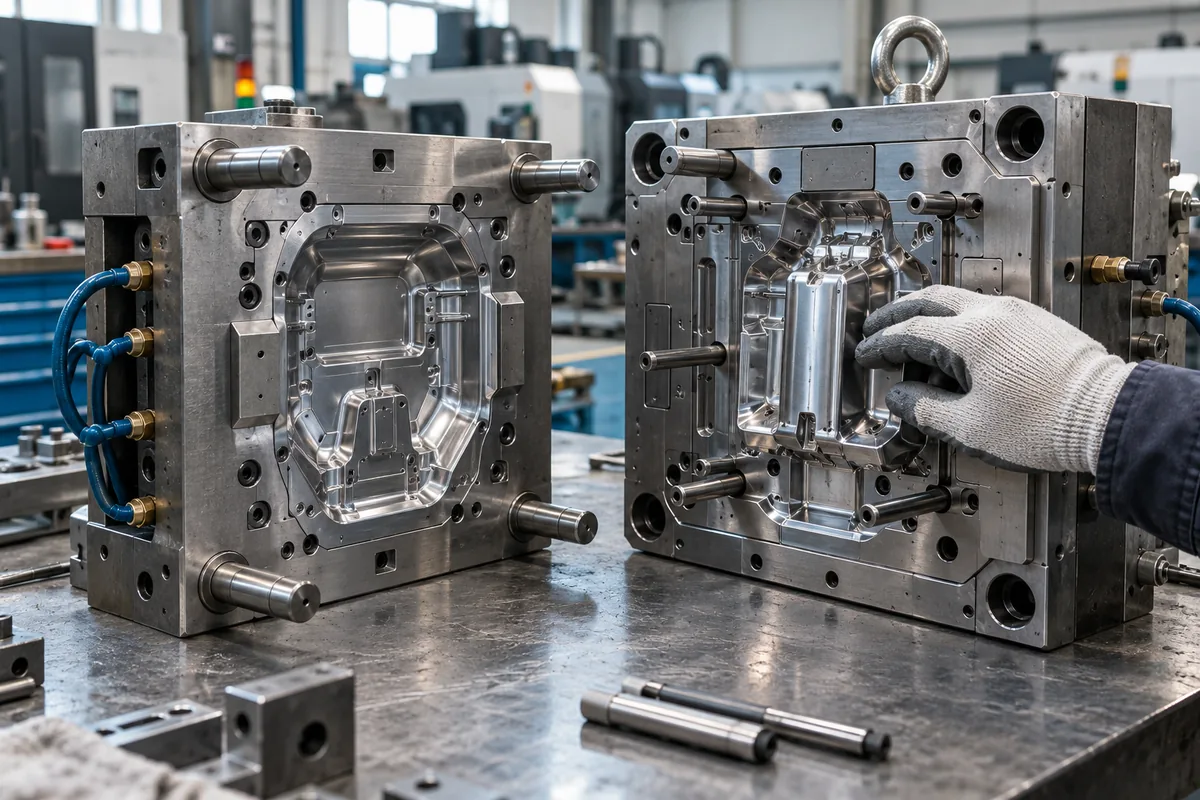
Analizin ardından kalıbın yapısı belirlenir: dişi (cavity) ve erkek (core) taraflar, ayırma yüzeyi, yolluk ve giriş noktaları, soğutma kanalları ve itici sistemi. Soğutma kanallarının doğru konumlandırılması, çevrim süresini ve parçanın çarpılmasını doğrudan etkiler. İtici pimlerin yerleşimi ise parçanın kalıptan iz bırakmadan çıkmasını sağlar.
Tasarımda amaç; üretim süresini kısaltan, fireyi en aza indiren ve bakımı kolay bir kalıp elde etmektir.
3. Kalıp Çeliğinin Seçimi
Kalıp ömrünü belirleyen en önemli etkenlerden biri malzemedir. Yüksek adetli üretimler için ısıl işlem görmüş, aşınmaya dayanıklı kalıp çelikleri; cam elyaf takviyeli gibi aşındırıcı hammaddeler için daha sert çelikler tercih edilir. Sertifikalı malzeme kullanmak, kalıbın beklenen ömrü tamamlamasının ön şartıdır.
4. Hassas İşleme
Kalıp parçaları CNC dik işleme merkezi, CNC torna ve elektro erozyon tezgahlarında işlenir. Derin ve dar bölgeler, keskin iç köşeler ve ince detaylar erozyonla; geniş yüzeyler ve kanallar frezeyle şekillendirilir. Bu aşamada hedef, parça toleranslarını sağlayan ölçü doğruluğu ve istenen yüzey kalitesidir.
5. Yüzey İşlemleri ve Montaj
İşlenen parçalar parlatma, gerekirse doku ve sertleştirme işlemlerinden geçer. Ardından kalıp elemanları — kılavuz pimleri, burçlar, iticiler, soğutma bağlantıları — monte edilir ve hareketli mekanizmaların sorunsuz çalıştığı kontrol edilir.
6. Numune Baskı ve Onay
Kalıp tamamlandığında ilk numune baskıları alınır. Numunelerin ölçüleri kontrol edilir, çapak, çekme izi veya dolmama gibi kusurlar varsa kalıp üzerinde ince ayar yapılır. Müşteri onayından sonra kalıp seri üretime hazırdır.
7. Seri Üretim ve Bakım
Onaylanan kalıpla plastik enjeksiyon seri üretimine geçilir. Düzenli temizlik, yağlama ve aşınma kontrolleri kalıbın ömrünü uzatır. Kalıp imalatı ile üretimin aynı tesiste yapılması, olası revizyonları hızlandırır ve tek muhatapla çalışma kolaylığı sağlar.
Sık Sorulan Sorular
Plastik enjeksiyon kalıbı ne kadar sürede üretilir?
Süre; parçanın karmaşıklığına, göz sayısına ve mekanizma ihtiyacına göre değişir. Basit kalıplar birkaç haftada, maça ve kayar mekanizmalı karmaşık kalıplar daha uzun sürede tamamlanır.
Kalıp fiyatını neler belirler?
Parça boyutu, göz sayısı, kalıp çeliği, yüzey işlemi ve mekanizmalar kalıp maliyetini belirleyen başlıca etkenlerdir. Doğru analiz, gereksiz maliyetlerin önüne geçer.
Projeniz için teklif isteyin; parçanızı inceleyip size en uygun kalıp çözümünü sunalım.